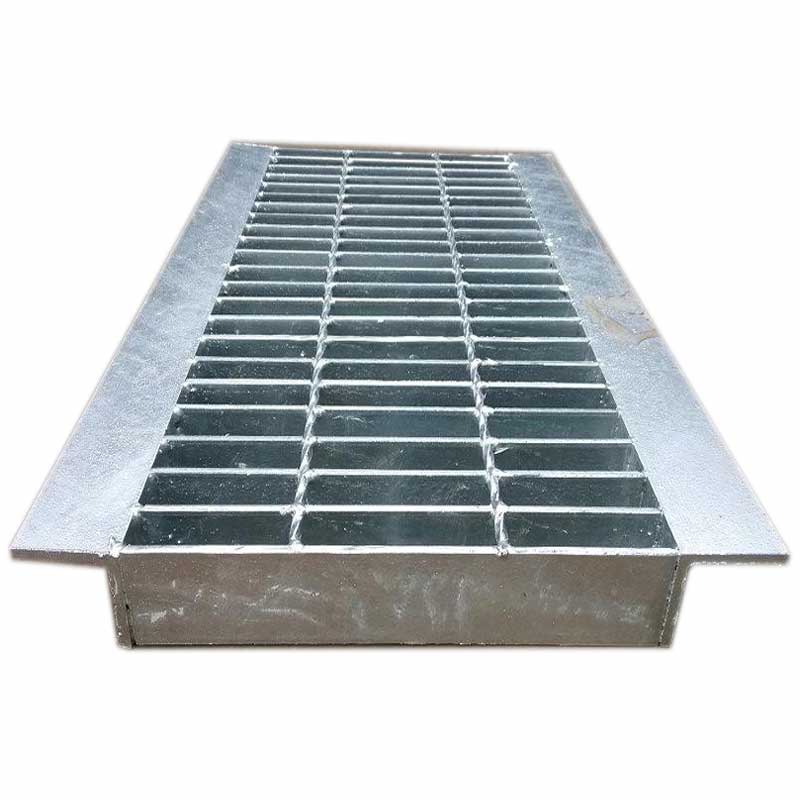
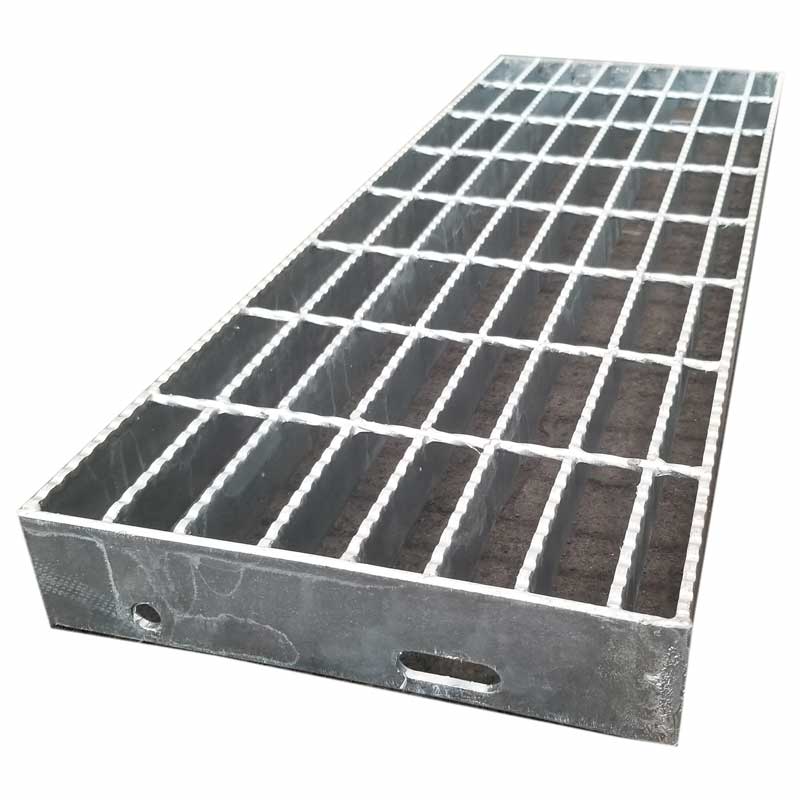
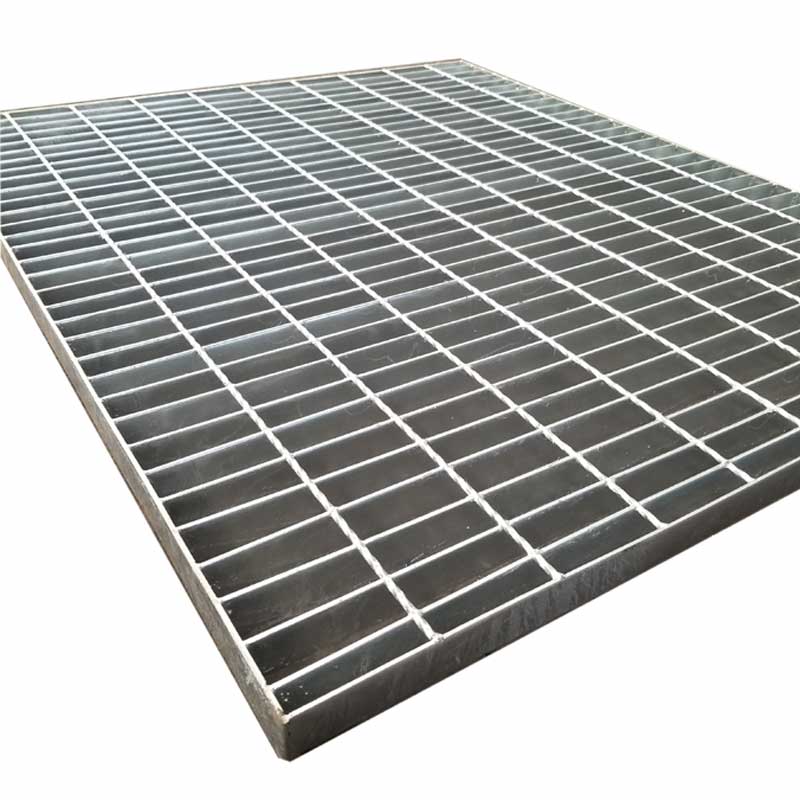
重型钢格板主要用于车辆通道、设备平台、港口码头、电力检修和重载沟盖板等场景,对承载能力、焊点熔深和整体稳定性要求更高。钢格板焊接不仅是把承载扁钢和横杆连接起来,更关系到后期抗冲击、抗振动和使用寿命。高级焊工在焊接重型钢格板时,会重点控制焊接电流、电极压力、通电时间、电极状态和网格间距,确保每个焊点形成足够熔核。钢格板焊接完成后,还需检查板面平整度、焊点牢固度和边缘处理,避免虚焊、漏焊和局部变形。
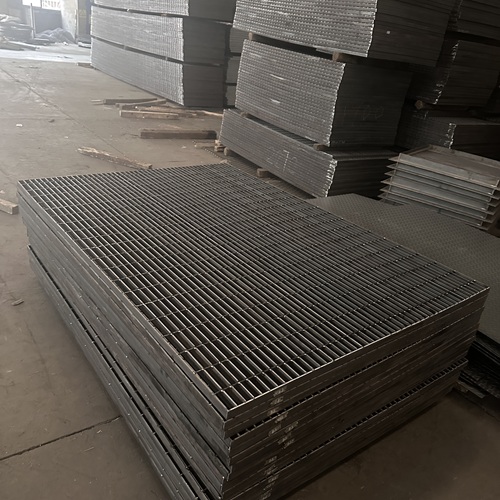
第一,焊点熔深决定重型钢格板承载能力。
重型钢格板承载扁钢与横杆交叉位置必须形成稳定熔核,熔深不足时焊点表面可能完整,但内部结合面积不够。
钢格板在重载工况下,虚焊或浅熔焊点容易先出现松动。高级焊工焊接时会通过设备参数和电极状态保证熔核质量,使
钢格板焊点具备足够的抗剪和抗拉能力。
第二,焊接参数影响钢格板焊点一致性。
钢格板批量生产时,焊接电流、电极压力、通电时间和冷却时间都会影响焊点成型。参数过低易产生虚焊,参数过高可能造成过烧或表面凹陷。
钢格板高级焊工通常会根据扁钢厚度和材质调整参数,并在生产过程中抽检焊点,确保整块
钢格板焊点质量稳定。
第三,电极状态关系钢格板焊点外观与强度。
钢格板压焊过程中,电极接触面磨损会影响电流分布和压力传递。电极状态不良时,焊点可能出现压痕不均、熔核偏移或结合不牢。高级焊工焊接
重型钢格板时会定期检查电极,及时修磨或更换,保证
钢格板焊点压痕清晰、熔合充分。
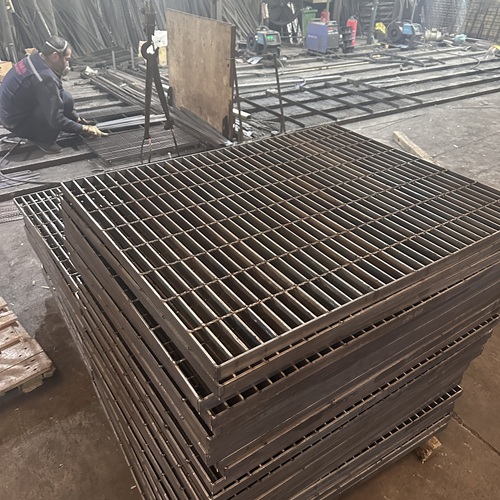
第四,网格间距控制提升钢格板整体刚度。
重型钢格板的承载扁钢间距和横杆间距直接影响承载能力和防坠落性能。
钢格板焊接时若网格间距偏差过大,会影响安装配合和受力均匀性。高级焊工会使用定位工装和检测尺,确保
钢格板网格间距一致,板面平整,边缘整齐。
第五,焊点外观不能替代钢格板内部质量检查。
钢格板焊点表面光滑、压痕清晰,并不代表熔核一定合格。
重型钢格板验收时应结合敲击检查、抽检撕破试验或拉力检测,重点查看承载扁钢与横杆交叉点是否牢固。
钢格板在重载区域、开孔周边和边缘位置,应适当增加抽检比例。
第六,焊后处理保障钢格板防腐基础。
重型钢格板焊接完成后,焊点及附近区域应保持清洁,避免油污、氧化皮和飞溅物影响后续
镀锌。
钢格板若焊点处存在夹渣或未清理杂质,热
镀锌后可能影响锌层附着力。高级焊工完成焊接后会检查焊点质量,并对不合格位置进行返修,确保
钢格板进入
镀锌前状态符合要求。
综上所述,
重型钢格板焊接质量取决于焊点熔深、参数控制、电极状态、网格精度和焊后处理。
钢格板在重载
平台、车辆通道和振动工况下,焊点质量直接决定安全寿命。
钢格板采购时可要求查看焊接工艺记录、焊点抽检报告和
镀锌前外观状态,把焊接质量、检测方式和验收标准写入技术文件,确保
重型钢格板既承载可靠,又便于后期防腐和维护。