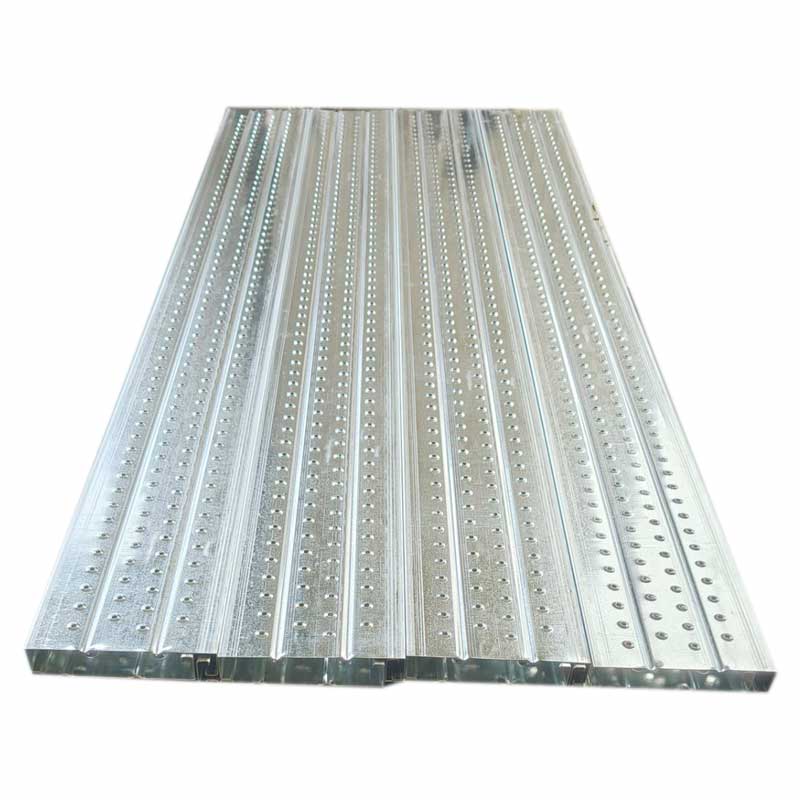
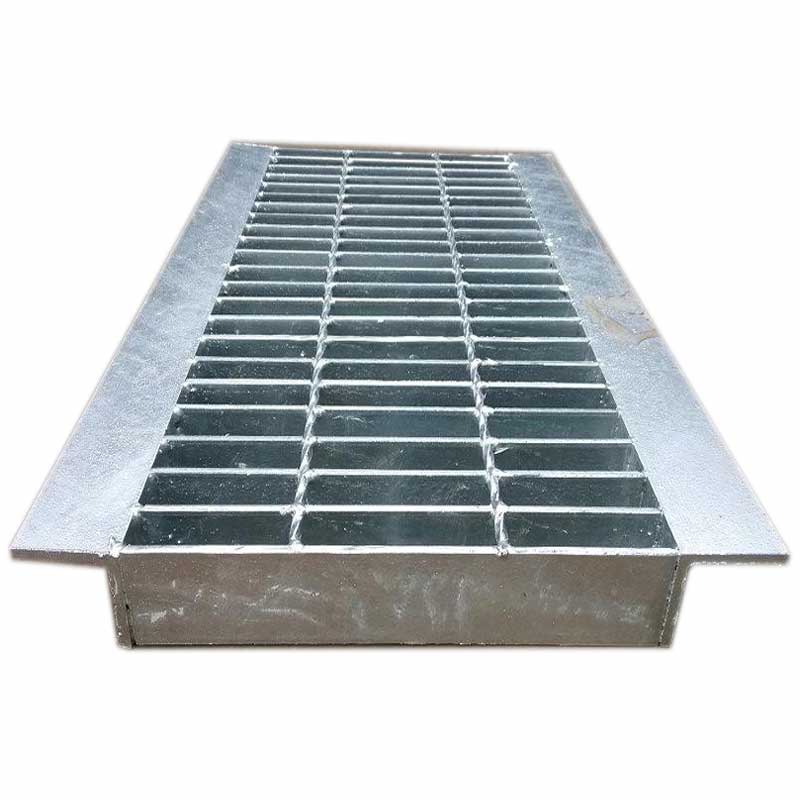
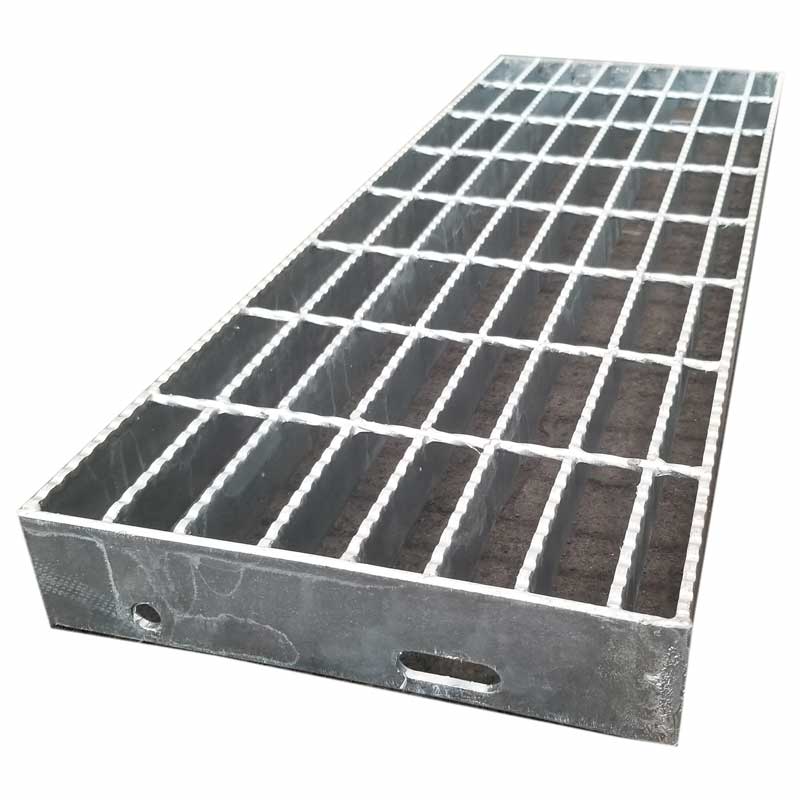
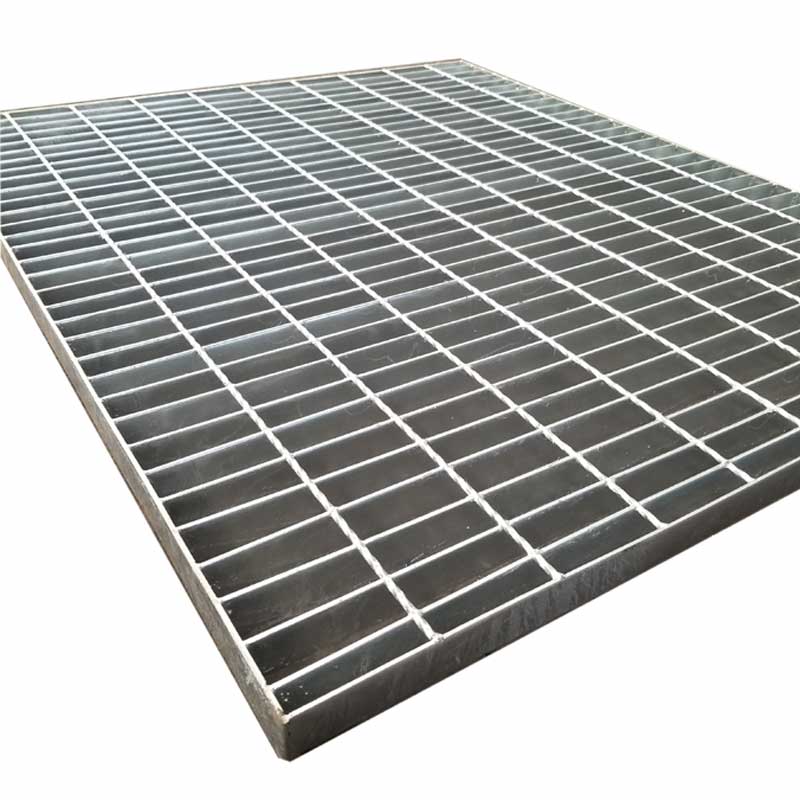
钢格板在生产和交付过程中出现变形,往往不是单一原因造成。钢格板焊接时存在热输入和内应力,热镀锌时经历高温和冷却,运输中又可能受到挤压、振动和吊装不当影响。钢格板一旦出现翘曲、扭曲或边角变形,现场安装时容易出现拼接不平、固定困难和承载不均。钢格板防护需要从原材料校直、焊接工艺、镀锌后校正、包装支撑、装车堆放和卸货吊装全流程控制。钢格板每一环节处理到位,才能减少到场变形和返工。
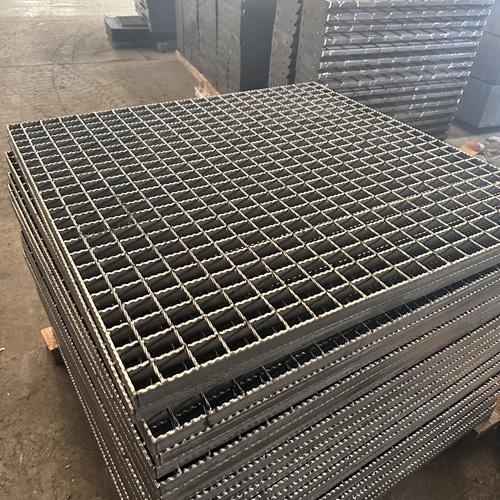
第一,焊接应力控制是钢格板防变形基础。
钢格板承载扁钢和横杆焊接时,局部高温会使焊缝区受热膨胀,冷却后产生收缩应力。
钢格板若扁钢未校直就直接焊接,或焊接顺序不合理,内应力更容易释放为翘曲。
钢格板生产中应优先采用稳定的压焊工艺,合理控制焊接参数和装配顺序,减少焊后变形。
第二,热镀锌后校正影响钢格板平整度。
钢格板热
镀锌过程中经历加热和冷却,尺寸较大或结构不对称的板材更容易出现轻微变形。
钢格板镀锌后应进行平整度检查和必要校正,避免带变形出厂。
钢格板镀锌后堆放时支撑点应合理分布,不能只在两端支撑而忽略中间受力。
第三,包装支撑决定钢格板堆叠稳定性。
钢格板打包时底部应设置木方或钢托,层间加垫木或软性隔垫,使支撑点上下对齐。
钢格板若堆叠过高、支撑错位或捆扎过松,运输中容易出现层间错动和中部下挠。
钢格板异形板、包边板和楼梯
踏步还应增加边角防护,减少磕碰。
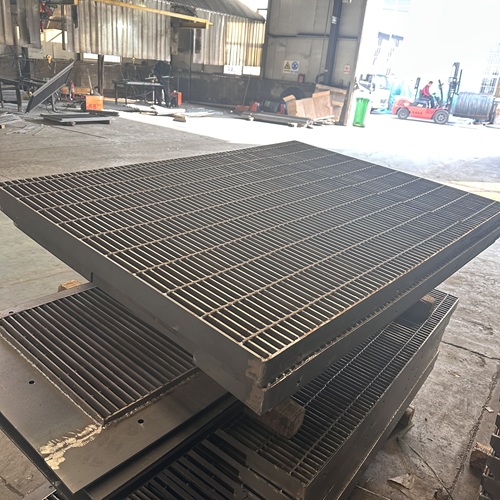
第四,装车堆放避免钢格板悬空受压。
钢格板装车应平放,按规格分类码放,避免单边悬空或局部集中受压。
钢格板长尺寸板材支撑点应覆盖两端和中部,防止运输振动造成中部变形。
钢格板与车厢壁或其他货物之间应保留缓冲空间,捆扎固定后减少位移。
第五,吊装卸货防止钢格板侧向受力。
钢格板承载扁钢和包边扁钢在高度方向承载能力较强,侧向受力时更容易变形。
钢格板吊装应优先使用尼龙吊装带,避免直接用钢丝绳勒压边缘。
钢格板叉车卸货时应托举底部,防止叉齿撞击外侧扁钢或造成边角变形。
第六,现场存放减少钢格板二次变形。
钢格板到货后应放置在平整、干燥、排水良好的场地,底部垫高,避免直接落地受潮。
钢格板堆放高度不宜过高,垫木应保持上下对齐,避免上层重量集中压弯下层板材。
钢格板露天存放时应覆盖防雨布,减少雨水和潮气长期影响。
综上所述,
钢格板变形防护应贯穿生产、
镀锌、包装、运输、卸货和存放全过程。
钢格板生产端要控制焊接应力和
镀锌后平整度,运输端要做好支撑、捆扎、吊装和堆放。
钢格板采购和验收时,可把变形控制、包装方式、吊装要求和到场验收写入技术文件,确保
钢格板到场后尺寸稳定、安装顺利、承载可靠。