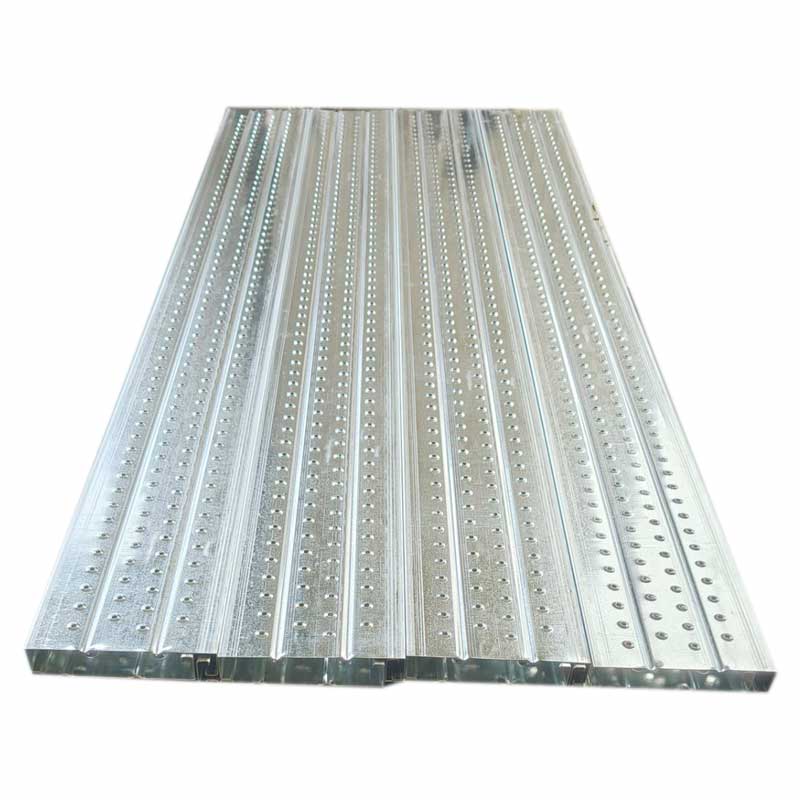
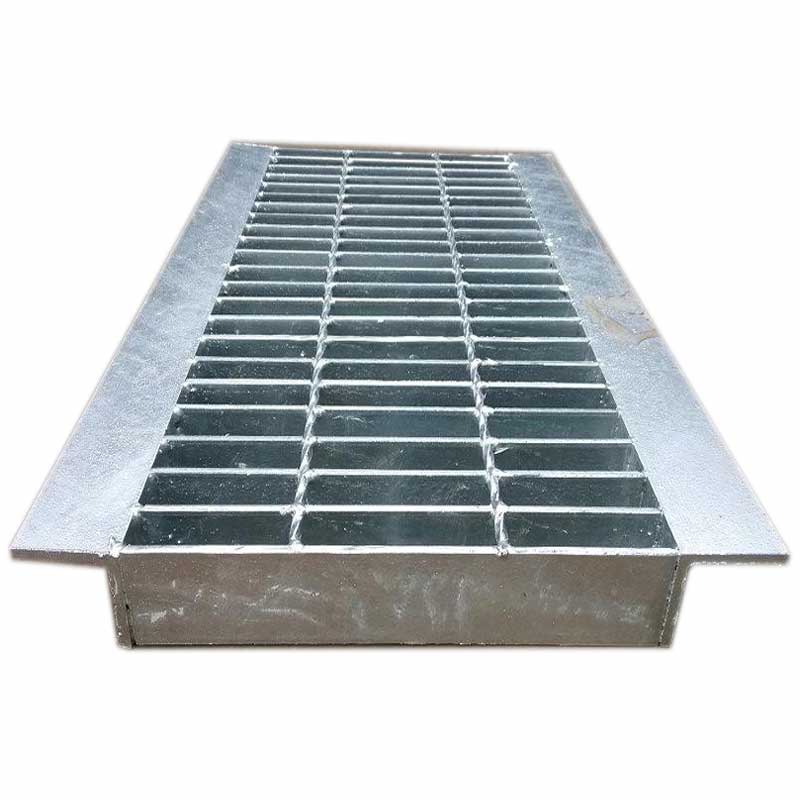
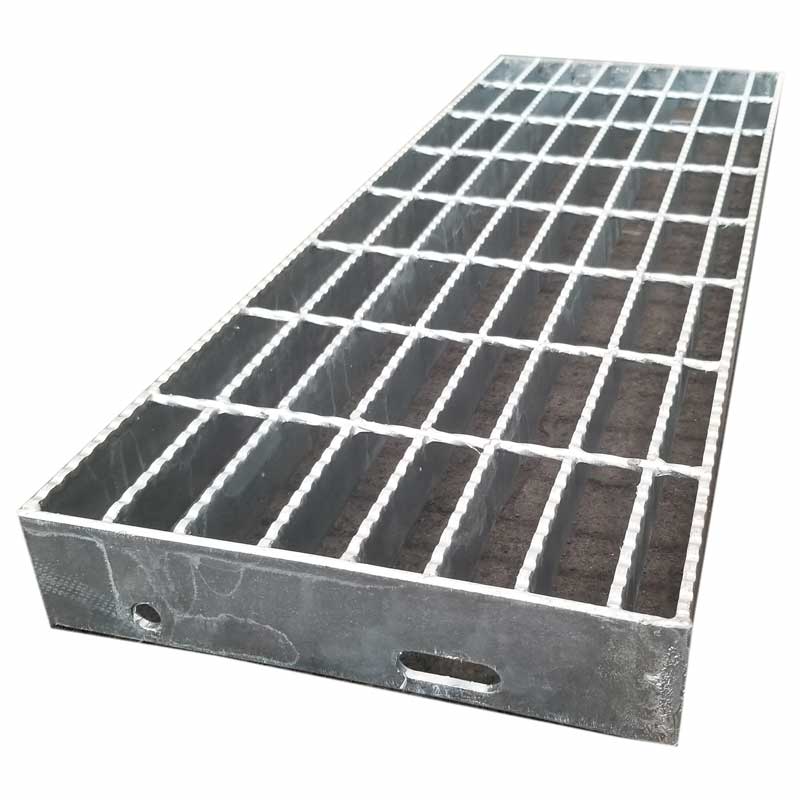
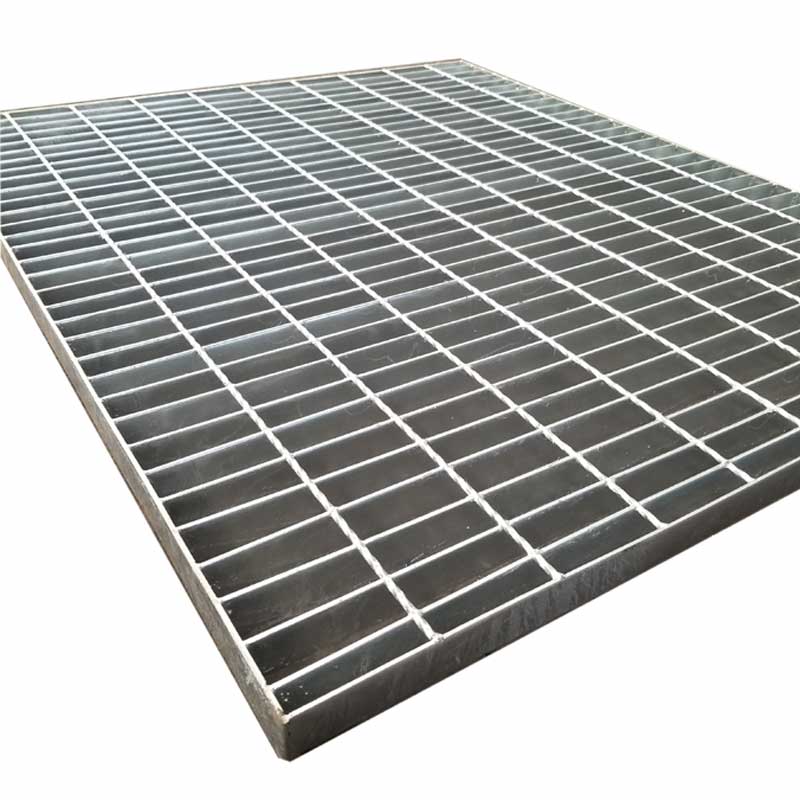
打磨修整是钢格栅板生产流程中容易被低估、却直接影响成品观感和使用体验的一道工序。压焊、切割、包边、镀锌等环节都会在板面、边缘和焊点附近留下焊渣、毛刺、飞溅或锌瘤,若处理不到位,不仅影响外观一致性,也可能带来划伤风险或成为腐蚀的起始点。因此,把打磨修整纳入常规质量管控,而不是当作出厂前的临时补救,是提升成品质量稳定性的有效做法。
第一,钢格栅板明确打磨修整的工序定位与作业范围。
打磨修整并非简单“磨平”,而是要针对不同部位采取不同处理方式:焊点周边主要清理飞溅和多余焊渣,切割边缘重点去除毛刺和飞边,
镀锌后则需处理锌瘤、流挂和局部粗糙区域。作业前应明确哪些部位允许修整、哪些部位不宜过度打磨,避免因操作不当影响母材厚度或破坏防腐层。
第二,钢格栅板焊点与焊缝区域是外观管控的重点。
相关标准要求承载扁钢与横杆每个交点处应焊接牢固,不得有虚焊、漏焊,焊缝表面应平整,无气孔、夹渣、裂纹、飞溅物及毛刺。打磨时应以清理为主,不宜为追求外观而过度削减焊点有效截面,否则可能削弱连接强度。
第三,钢格栅板切割边缘和包边部位需兼顾平整与安全。
钢格栅板验收通常要求切割边缘整齐、无毛刺飞边,表面无明显变形、裂纹、尖锐毛刺等缺陷。包边部位还涉及焊缝连续性和贴合度问题,打磨时应注意不要破坏包边与格栅本体的连接,同时保证边部过渡圆顺,减少安装和搬运过程中的划伤风险。
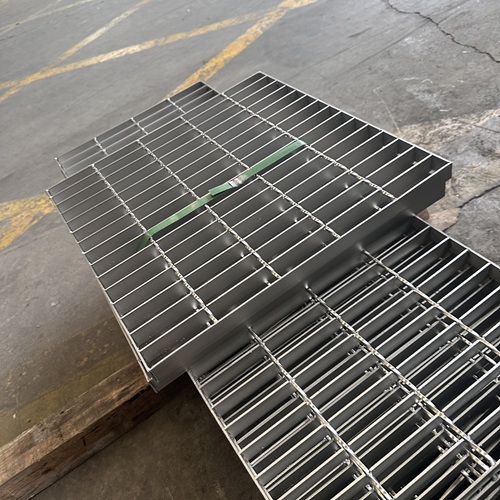
第四,钢格栅板镀锌后的修整要兼顾外观与防腐完整性。
热浸
镀锌层应均匀连续,无漏镀、起皮、流挂等缺陷。
镀锌后若发现局部锌瘤或粗糙,可在不影响整体厚度的前提下做适度修整;若修整过程中造成锌层减薄或露出基材,应及时采取补涂等补救措施,避免形成腐蚀突破口。
第五,钢格栅板板面平整度与整体观感应同步检查。
打磨修整往往与校正工序配合进行。焊接和热浸
镀锌都可能引起轻微变形,需通过机械校正等方式恢复平整度,使板面在拼接和安装时更贴合。外观检查建议逐件目视并结合触摸确认,重点关注边缘、焊点和角落等易被忽略的位置。
第六,钢格栅板建立检验记录有助于问题追溯与工艺改进。
对外观不合格的批次,应记录缺陷类型、出现部位和可能成因,便于回溯到对应工序和班次。长期积累后,可以识别出高频问题,进而调整打磨工具、作业顺序或前道工序参数,从源头减少返工。
综上所述,
钢格栅板的成品外观质量,取决于打磨修整工序是否被纳入规范化管理。明确作业范围、区分不同部位的处理方式、兼顾强度与防腐完整性,并配合平整度检查和记录追溯,才能让外观质量真正稳定可控。