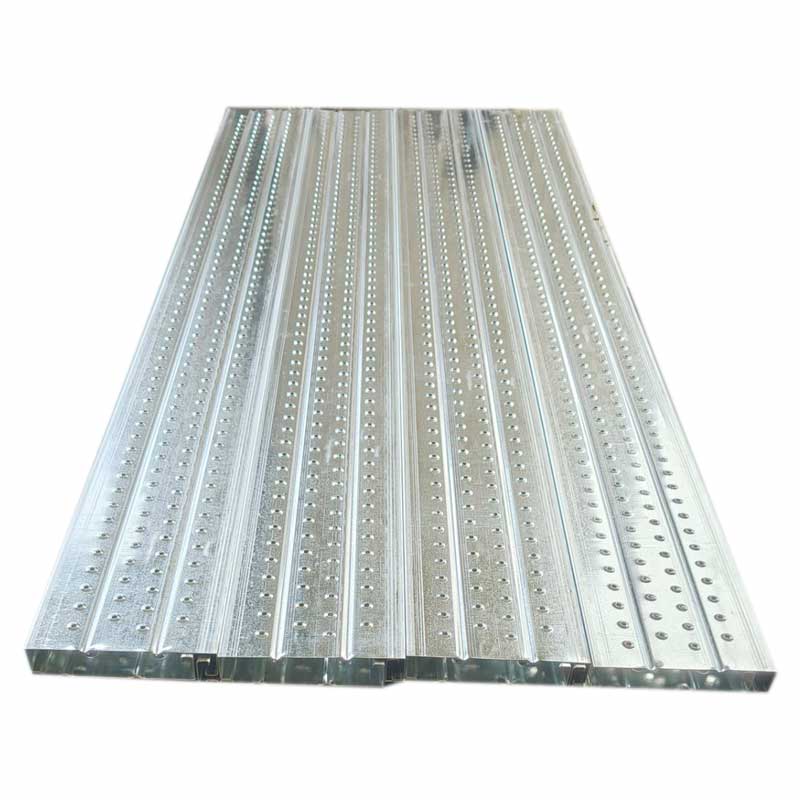
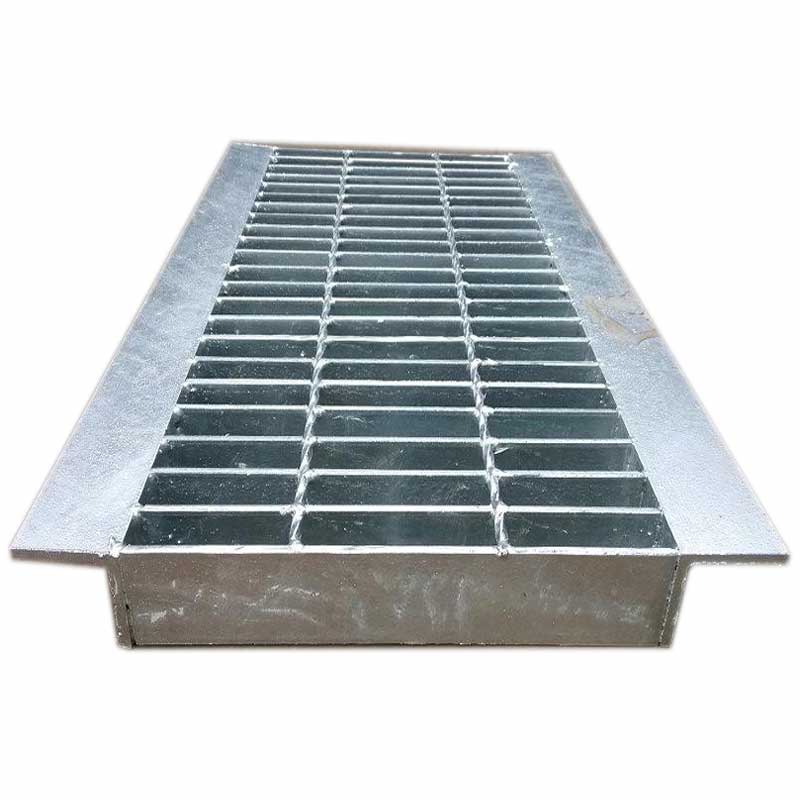
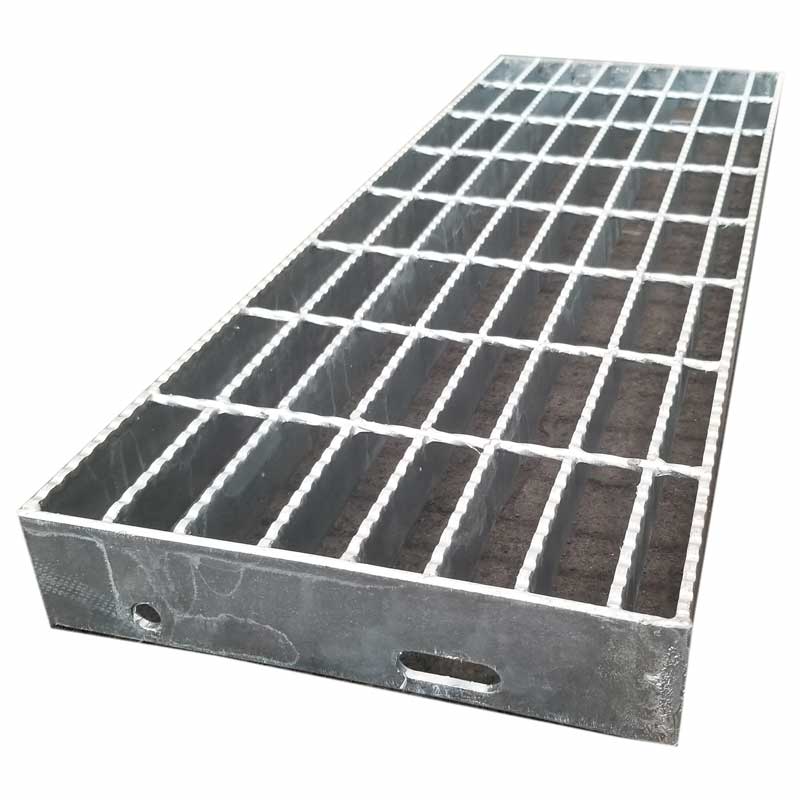
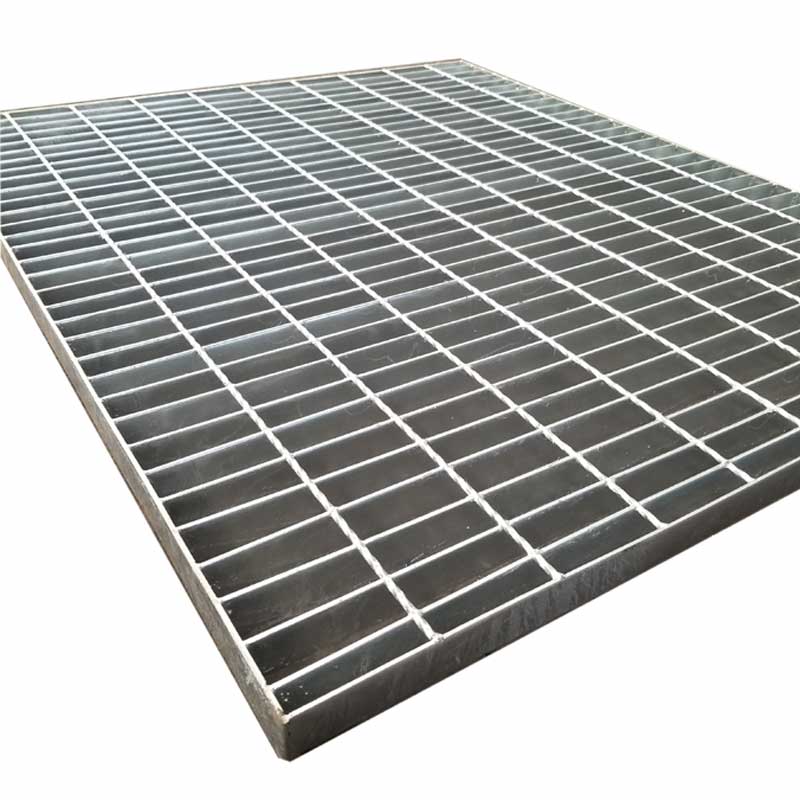
高压力压焊钢格栅板多用于重载平台、车辆通道、港口码头、电厂平台和大型工业设施,对焊点强度、板面平整度、尺寸精度和一致性要求更高。出口订单通常还会涉及客户图纸、国际标准、第三方检验、包装运输和可追溯管理,因此对工厂生产设备条件提出了更严格要求。压焊钢格栅板应符合 YB/T 4001.1-2019《钢格栅板及配套件 第1部分:钢格栅板》,热浸镀锌应符合 GB/T 13912-2020。
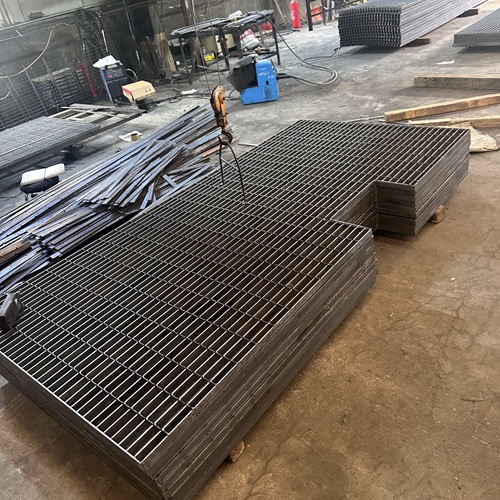
第一,钢格栅板压焊主机压力要稳定,适配厚规格材料。
高压力压焊
钢格栅板常采用较高、较厚的承载扁钢和较大截面横杆,焊接时需要足够电极压力和稳定电流。压焊主机应具备稳定压力输出能力,能够根据扁钢厚度、横杆直径和材质自动调节压力与电流,避免因压力不足造成虚焊,或因压力过大导致板面变形。出口订单批量生产时,设备压力稳定性直接影响焊点一致性。
第二,钢格栅板电极系统和模具精度决定焊点质量。
电极端面形状、磨损程度和安装位置会影响接触面积和热量分布。高压力压焊要求电极对中准确、磨损可控、更换方便,模具和定位装置应保证扁钢间距、横杆间距和网格尺寸稳定。若电极磨损严重或定位松动,容易出现焊点偏移、网格不均、板面翘曲等问题。出口产品对尺寸偏差和外观一致性要求较高,设备应保持良好精度。
第三,钢格栅板自动送料与定位系统提升批量一致性。
出口订单通常数量大、规格多、交期紧,人工送料容易造成间距偏差和效率不足。高压力压焊生产线宜配置自动送料、自动排距、自动定位和程序化焊接功能,使承载扁钢和横杆位置更稳定,减少人为误差。对于
异形板、开孔板、包边板等特殊规格,设备还应具备灵活编程和快速换型能力。
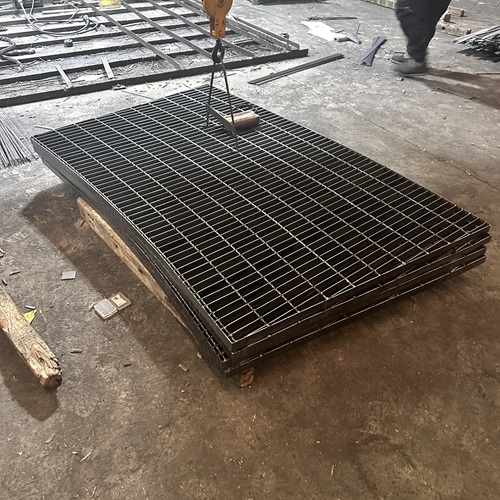
第四,钢格栅板切割、包边和校平设备影响成品外观。
钢格栅板压焊完成后,需通过切割设备控制长度、宽度和对角线偏差。包边工序应保证包边扁钢与格栅本体连接牢固,焊缝连续、无漏焊。校平设备可改善板面平整度,减少运输和安装过程中的变形风险。出口订单对边部整齐度、板面平整度和装配配合度要求较高,后道加工设备同样重要。
第五,钢格栅板热浸镀锌配套能力影响防腐质量。
出口
钢格栅板多数需要热浸
镀锌处理,
镀锌前应保证焊点牢固、表面清洁,避免虚焊件进入锌锅后出现焊点开裂。
镀锌槽体、助镀、烘干、锌锅温度和浸锌时间应可控制,镀后应进行修整、钝化或必要补锌。工厂应具备 GB/T 13912-2020 要求的
镀锌层厚度控制能力,并对切割断面、焊点和边角位置进行重点检查。
第六,钢格栅板检测与追溯体系是出口订单的重要条件。
高压力压焊
钢格栅板应进行焊点外观检查、尺寸偏差检查、板面平整度检查和必要强度抽检。出口订单通常要求提供材质证明、出厂检验报告、
镀锌检测报告、包装清单和可追溯批次信息。工厂应建立从原材料、压焊参数、
镀锌记录到成品检验的完整追溯体系,便于客户审核和第三方检验。
综上所述,高压力压焊
钢格栅板出口订单不仅考验压焊主机压力,还依赖电极精度、自动定位、后道加工、热浸
镀锌配套和质量追溯能力。设备条件越完善,焊点强度、尺寸精度、防腐质量和交付稳定性越有保障,也更容易满足国际市场对
钢格栅板产品质量的要求。